ÉCRIVEZ-NOUS
Anna04@pandadiesel.com Liza03@pandadiesel.com
En 2026, les ateliers diesel et les lignes de remanufacturage doivent traiter un panel d’injecteurs plus complexe que jamais – les familles Bosch, Denso et Cummins coexistent sur les mêmes postes, les variantes électromagnétiques et piézoélectriques se côtoient sur le même banc, et les clients attendent des injecteurs reconstruits qu’ils fonctionnent aux spécifications d’usine. La pression est réelle : les gestionnaires de flotte et les réseaux de service OEM suivent les taux de retours, et un seul lot de reconstructions inégales peut coûter à un atelier, en reprises et en réputation, plus que ne valait le travail initial.
La cause première de la plupart des retours n’est pas la qualité des pièces – c’est la qualité du processus. De nombreux reconstructeurs s’appuient encore sur des méthodes semi-manuelles où le résultat final de l’assemblage dépend du ressenti individuel du technicien plutôt que d’une vérification mesurée. La solution consiste à passer d’une reconstruction mécanique à un remanufacturage contrôlé par le processus, en utilisant des outils professionnelscommon rail injector repair toolspour mesurer les jeux et les courses critiques, sélectionner les cales selon une cible calculée et vérifier l’empilement mécanique avant que l’injecteur n’atteigne le banc d’essai.
Cet article explique comment l’outillage de niveau 3 standardise ce processus, quelles spécifications doivent figurer dans un kit professionnel et comment calculer le retour sur investissement lorsqu’on passe de reconstructions manuelles irrégulières à un flux de travail reproductible et mesurable.
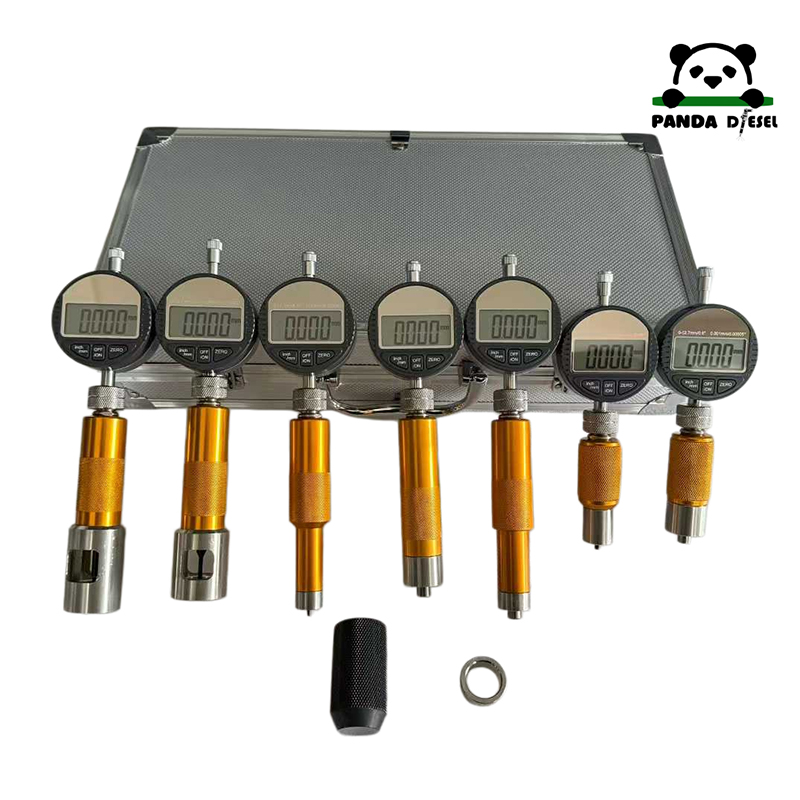
La plupart des ateliers diesel connaissent les niveaux 1 et 2 de la révision d’injecteurs – démontage et remplacement des pièces. L’injecteur est démonté, les composants usés sont identifiés et les pièces neuves sont installées. Ce qui distingue une opération professionnelle de remanufacturage d’un simple atelier de réparation, c’est ce qui vient ensuite : le niveau 3.
Le niveau 3 est l’étape finale de mesure et de réglage qui intervient après le remplacement des pièces et avant l’essai sur banc. C’est là que l’empilement interne de l’injecteur reconstruit – la combinaison des ressorts, des cales, des éléments de vanne et de l’aiguille – est mesuré, comparé à la spécification cible et ajusté en sélectionnant l’épaisseur de cale appropriée pour obtenir les valeurs de levée et de jeu conçues.
C’est à cette étape que les reconstructions manuelles échouent le plus souvent. Un technicien qui assemble au ressenti plutôt qu’aux mesures peut produire un injecteur qui passe un test rapide sur banc dans des conditions nominales, mais qui dérive hors spécifications sous charge, en variation de température ou en service prolongé. Le résultat est un retour – souvent des semaines après la livraison, lorsque le client a déjà perdu confiance en l’atelier.
Le système d’injection common rail repose sur une précision micrométrique de la géométrie interne de l’injecteur. La vanne électromagnétique ou l’actionneur piézoélectrique contrôle la levée de l’aiguille par l’intermédiaire d’un empilement mécanique dont les dimensions sont fixées lors de l’assemblage. Une cale trop épaisse ou trop fine de 10 microns modifie la pression d’ouverture de la vanne, la levée de l’aiguille et, finalement, la quantité de carburant délivrée par injection. Au ralenti, cela se traduit par un fonctionnement irrégulier. En charge, cela se manifeste par de la fumée, une perte de puissance ou des codes défaut.
L’outillage de niveau 3 convertit ce besoin de précision, d’une compétence du technicien en une étape documentée du processus. Mesurer, sélectionner, vérifier, verrouiller. Pour chaque injecteur, chaque technicien, à chaque fois.
Le principe de fonctionnement de la mesure de niveau 3 est simple une fois que l’on comprend l’architecture interne d’un injecteur common rail. Les performances descommon rail injector repair tools' sont déterminées par un empilement mécanique – une série de composants dont la hauteur combinée détermine les caractéristiques d’ouverture de la vanne et la course de l’aiguille. Si la hauteur d’empilement est correcte, l’injecteur délivre la quantité de carburant prévue à la pression d’injection prévue. Dans le cas contraire, l’injecteur est hors spécifications avant même d’avoir quitté le banc.
Après le remplacement des pièces, la hauteur réelle de l’empilement diffère de l’original car les composants neufs ont des tolérances dimensionnelles. La cale – une rondelle rectifiée avec précision insérée à un endroit défini de l’empilement – est l’élément de réglage qui compense ces tolérances et ramène l’empilement assemblé à la dimension cible.
Le processus de niveau 3 suit une séquence cohérente :
Mesurer les dimensions réelles des composants assemblés à l’aide d’un outil de mesure calibré. Comparer la hauteur d’empilement mesurée à la spécification cible pour cette famille d’injecteurs. Calculer l’épaisseur de cale nécessaire pour combler l’écart entre la réalité et la cible. Sélectionner la cale correcte dans la gamme disponible. Réassembler avec la cale choisie et revérifier la hauteur d’empilement avant de passer au banc d’essai.
Ce processus requiert deux choses que l’assemblage manuel ne peut fournir : un outil de mesure doté d’une résolution suffisante pour détecter la variation dimensionnelle pertinente, et une gamme de cales avec des incréments d’épaisseur suffisamment fins pour atteindre la cible dans la tolérance requise.
La gamme d’outils Panda Diesel répond à ces deux exigences. Les outils de mesure et de vérification de course du kit sont conçus pour saisir les dimensions critiques à chaque étape du processus d’assemblage. Le testeur pneumatique de cales CR052 – avec une plage de mesure de 15 mm – fournit l’étape de vérification qui confirme le choix de la cale avant l’assemblage final. Le résultat est que le banc d’essai valide un injecteur mécaniquement correct, au lieu de découvrir un injecteur mécaniquement incorrect.
Le message pour les propriétaires d’ateliers est direct : votre banc d’essai n’est reproductible que dans la mesure où votre calibrage mécanique préalable l’est. Un banc d’essai peut mesurer ce que délivre un injecteur. Il ne peut pas corriger ce qui a été mal assemblé.
Une trousse à outils professionnelle de niveau 3 n’est pas un outil unique – c’est un système de mesure, de manipulation spécifique à la marque et de vérification de sécurité qui fonctionne de concert pour couvrir l’ensemble du flux de reconstruction. La liste de contrôle suivante couvre les catégories qu’un kit complet devrait aborder.
| Tool | Fonction | Rôle dans le flux de travail de niveau 3 |
|---|---|---|
| Kit complet d’outils common rail (CR001) | Trousse à outils de base pour le démontage et l’assemblage | Colonne vertébrale du processus pour toutes les familles d’injecteurs |
| Outil de mesure de vanne d’injecteur (CR016A) | Mesure les dimensions de la vanne et de l’armature | Critique pour le calcul de la hauteur d’empilement |
| Support de maintien (CR029B) | Maintient l’injecteur pendant la mesure et l’assemblage | Empêche les dommages par manipulation ; assure une orientation constante |
| Testeur de cales (CR052) | Vérification pneumatique de l’épaisseur de cale ; plage de 15 mm | Confirme le choix de la cale avant l’assemblage final |
| Outils de course et de levée | Vérifie la levée de l’aiguille et la course de la vanne | Confirme le calibrage mécanique par rapport aux spécifications |
| Outil de resurfaçage de chambre (DS009A) | Restaure le siège de vanne interne | Rétablit la géométrie d’étanchéité après usure |
| Kit | Application | Valeur |
|---|---|---|
| Kit Bosch CRIN4 (BS016C) | Injecteurs électromagnétiques Bosch CRIN4 | Empêche d’endommager les composants spécifiques au CRIN4 ; accélère le changement |
| Kit Denso G4 (DS022) | Famille d’injecteurs Denso G4 | Fixations correctes pour la géométrie G4 ; réduit les essais et erreurs |
| Kit Cummins XPI/HPI X15 (KM011/KM027) | Séries Cummins XPI et HPI X15 | Couvre les exigences dimensionnelles propres à l’architecture Cummins |
Les kits spécifiques à la marque sont importants car l’utilisation d’outils génériques sur des injecteurs à géométries particulières est une source fréquente de dommages lors du démontage et du remontage. Un écrou de porte-buse rayé ou un siège de vanne griffé transforme un injecteur réparable en rebut. Le coût du kit est amorti dès le premier événement de rebut évité.
| Tool | Spécification | Fonction |
|---|---|---|
| Outil de test d’étanchéité des tubes haute pression (CR068C) | Homologué 260 MPa | Vérifie l’intégrité des connexions avant mise sous pression |
| Accessoire de visualisation antibuée (CR060A) | — | Maintient la visibilité pendant les essais haute pression |
| Outils d’extraction pneumatiques | — | Retrait sûr des composants bloqués sans dommages |
| Outils pour écrous de porte-buse | — | Application correcte du couple sans endommager le filetage |
La cote d’essai à 260 MPa du CR068C n’est pas une spécification marketing – elle reflète les pressions de fonctionnement réelles des systèmes modernes à rampe commune, où des pressions de rampe supérieures à 200 MPa sont standard sur les moteurs de dernière génération. Un outil de test de fuite calibré en dessous de la pression du système n’est pas un outil de sécurité.
Un atelier qui répare occasionnellement des injecteurs – un ou deux par semaine, de marques différentes, par différents techniciens – est le candidat idéal pour un outillage de niveau 3 en termes de retour sur investissement. L’irrégularité dans cet environnement n’est pas un problème de technicien ; c’est un problème de processus. L’introduction d’un assemblage basé sur des mesures avec des trousses à outils professionnelles diesel transforme un résultat imprévisible en un résultat reproductible, quel que soit le technicien qui effectue la reconstruction.
Pour les ateliers au service de flottes, de concessionnaires d’engins de chantier ou de réseaux de matériel agricole, le taux de retours est un indicateur commercial direct. Une réduction de 15 % de retours à 3 % sur un volume de 10 injecteurs par semaine représente 1,2 événement de reprise en moins chaque semaine – chacun portant un coût de main-d’œuvre, de pièces et de relation client.
Les lignes de remanufacturage en production rencontrent une version différente du même problème : la cohérence entre les lots et entre les techniciens. Lorsqu’une ligne produit 50 injecteurs par jour, une variation de 5 % dans la précision de sélection des cales génère 2 à 3 injecteurs par jour sous-performants ou défaillants chez le client. L’outillage de niveau 3, avec des enregistrements de mesure documentés par numéro de série d’injecteur, fournit le contrôle du processus qui réduit cette variation et prend en charge la documentation qualité de plus en plus exigée par les clients OEM et les flottes.
Les ateliers qui entretiennent des injecteurs Bosch, Denso et Cummins sur le même banc sont confrontés au défi supplémentaire de gérer les exigences d’outillage spécifiques à chaque marque sans contamination croisée des fixations ou des procédures. Les kits spécifiques de Panda Diesel – couvrant les familles CRIN4, Denso G4 et Cummins XPI/HPI – permettent aux techniciens de travailler sur chaque famille avec les outils adéquats sans improviser, ce qui est la source la plus courante d’endommagement des composants dans les environnements multimarques.
L’outillage de niveau 3 ne nécessite pas de transformation des locaux. La principale exigence est une zone de mesure propre et dédiée – une section d’établi réservée à la mesure, à la sélection des cales et à l’assemblage de précision, séparée de la zone de démontage et de nettoyage pour éviter la contamination des faces de mesure et des surfaces de cales.
Une alimentation en air est nécessaire pour les outils pneumatiques, y compris le testeur de cales CR052. L’air standard d’atelier à 6-8 bars suffit pour la plupart des fixations pneumatiques. Une clé dynamométrique calibrée selon les spécifications de la famille d’injecteurs est requise pour l’assemblage final.
L’élément d’installation le plus important est procédural : une fiche de mesure par injecteur qui consigne les dimensions mesurées, l’épaisseur de cale calculée, l’épaisseur sélectionnée et la mesure de vérification après assemblage. Cette trace écrite constitue la piste d’audit qui étaye les demandes de garantie, la documentation client et les revues qualité internes.
| Step | Éléments à définir | Pourquoi c’est important |
|---|---|---|
| Familles d’injecteurs prises en charge | Bosch CRIN4, Denso G4, Cummins XPI/HPI, autres | Détermine quels kits spécifiques à la marque sont nécessaires |
| Étapes de mesure requises | Mesure de vanne, vérification de l’épaisseur de cale, contrôle de course/levée | Détermine quels outils de mesure de base sont nécessaires |
| Besoin en sécurité et test de fuite | Test de tube haute pression, vérification des connexions | Détermine si le CR068C et les outils de sécurité associés sont nécessaires |
| Volume et cadence | Nombre d’injecteurs par semaine, nombre de techniciens et de postes | Détermine si plusieurs jeux d’outils de base sont nécessaires pour les postes parallèles |
| Modes de défaillance actuels | Retours, échecs au banc, dommages aux composants lors du démontage | Identifie les lacunes d’outillage qui génèrent le plus de coûts |
| Élément de coût / bénéfice | Ce qu’il faut mesurer |
|---|---|
| Coût de main-d’œuvre de reprise évité | Réduction du taux de retours × heures de reprise moyennes × taux horaire |
| Coût de rebut de pièces évité | Réduction du taux de dommages × valeur moyenne de rebut par injecteur |
| Temps de réessai au banc évité | Réduction du taux de faux-passe × temps de banc par réessai × coût horaire du poste |
| Temps de poste perdu évité | Temps de traitement des retours × coût d’opportunité du poste par heure |
| Amortissement du kit d’outils | Prix d’achat du kit ÷ durée de vie prévue en années |
| Coût du temps de formation | Heures pour former les techniciens à la procédure de niveau 3 × taux horaire |
| Bénéfice net annuel | Somme des coûts évités moins amortissement et formation |
| Délai de retour sur investissement | Coût du kit ÷ bénéfice net annuel |
Pour un atelier traitant 20 injecteurs par semaine avec un taux de retours de 12 %, ramener les retours à 3 % élimine environ 1,8 événement de reprise par semaine. Avec un coût de reprise prudent de 150 $ par événement incluant la main-d’œuvre et les pièces, cela représente 270 $ par semaine, soit environ 14 000 $ par an de coûts de reprise évités – pour un investissement en kit d’outils qui s’amortit généralement en moins de trois mois.
Les outils de mesure nécessitent une vérification périodique du zéro et un calibrage pour maintenir la précision. Les faces de mesure doivent être nettoyées avant chaque utilisation et inspectées pour détecter l’usure ou les dommages. Les joints des fixations pneumatiques doivent être remplacés en cas de fuite. Le stockage des cales doit être organisé par épaisseur avec un étiquetage clair pour éviter les erreurs de sélection lors des productions à fort volume.
Si les reconstructions manuelles entraînent des reprises et des retours dans votre atelier, la meilleure mise à niveau pour 2026 consiste à standardiser la mesure de niveau 3 et le contrôle des cales avec de l’équipement de remanufacturage d’injecteurs qui transforme un assemblage basé sur le ressenti en un processus documenté et reproductible. La gamme d’outils Panda Diesel couvre les outils de mesure de base, les kits spécifiques aux marques Bosch, Denso et Cummins, ainsi que les accessoires de sécurité et de vérification de fuite qu’exige un flux de reconstruction professionnel complet.
Le retour n’est pas théorique – c’est la réduction directe du taux de retours, du temps de réessai au banc et du rebut de composants qui s’accumule lorsque chaque injecteur est assemblé selon une spécification mesurée plutôt que selon le jugement d’un technicien.
Visitez la page produit des outils pour injecteurs common rail pour examiner la gamme complète de kits, puis soumettez les détails suivants pour recevoir une recommandation de kit personnalisée et une tarification :
| Paramètre | Ce qu’il faut fournir |
|---|---|
| Conditions de travail | Marques et modèles d’injecteurs pris en charge, type électromagnétique ou piézo, charge de travail quotidienne |
| Quantité | Injecteurs par semaine (actuel et cible), nombre de techniciens et de postes |
| Taille et spécifications | Familles d’injecteurs (CRIN4, Denso G4, Cummins XPI/HPI), étapes de mesure requises (cale, course, vanne) |
| Indicateurs cibles | Taux de retours cible, temps de reconstruction par injecteur, taux de réussite au banc cible |
| Problème actuel | Incohérence entre techniciens, taux de reprise élevé, dommages aux composants lors du démontage, fuites après reconstruction |
1. Qu’est-ce qu’un système d’injection common rail ?
Un système d’injection common rail stocke le gazole à haute pression – typiquement entre 160 et 250 MPa sur les moteurs de dernière génération – dans une rampe d’accumulation commune, et utilise des injecteurs à commande électronique pour délivrer des injections précisément temporisées et dosées dans chaque cylindre. La géométrie interne de l’injecteur, y compris les jeux entre la vanne, l’armature et l’aiguille, ainsi que les cales qui fixent leurs positions relatives, détermine directement la précision avec laquelle l’injecteur délivre la quantité de carburant commandée. De petites erreurs dimensionnelles dans l’empilement assemblé produisent une dérive mesurable du débit de carburant, d’où le caractère critique de la mesure et de la sélection de cale de niveau 3 pour des résultats de reconstruction constants.
2. En quoi les outils professionnels de réparation d’injecteurs common rail diffèrent-ils des outils de base ou manuels ?
Les outils de base offrent la capacité mécanique de démonter et remonter un injecteur – extracteurs, clés et fixations permettant d’ouvrir et de refermer l’injecteur. Les kits professionnels y ajoutent la capacité de mesure, de vérification et de manipulation spécifique à la marque qui rend le résultat reproductible. Les outils de mesure capturent les dimensions réelles de l’empilement assemblé. Les testeurs de cales vérifient que la cale sélectionnée correspond à l’épaisseur requise. Les fixations spécifiques à la marque évitent les dommages aux composants qui surviennent lorsque des outils génériques sont employés sur des injecteurs à géométries particulières. La différence entre l’outillage de base et l’outillage professionnel, c’est la différence entre un assemblage peut-être correct et un assemblage dont on a vérifié qu’il est correct.
3. Où l’équipement de remanufacturage d’injecteurs s’amortit-il le plus rapidement ?
Le retour sur investissement le plus rapide vient de la réduction du taux de retours. Un événement de retour porte le coût complet de la main-d’œuvre de reconstruction initiale, plus la main-d’œuvre de reprise, plus les pièces supplémentaires, plus le coût relationnel d’une réparation ratée. Pour les ateliers dont le taux de retours dépasse 8 à 10 %, les coûts de reprise évités grâce à l’outillage de niveau 3 couvrent généralement l’investissement du kit dès le premier trimestre d’utilisation. Les sources secondaires de ROI incluent la réduction du rebut de composants par dommages lors du démontage – que les outils spécifiques à la marque préviennent – et la diminution du temps de réessai au banc due à un plus faible taux de faux-passe.
4. Faut-il réaménager notre atelier pour utiliser les kits de niveau 3 ?
Aucun réaménagement majeur n’est requis. Les principales exigences sont une zone de mesure propre et dédiée sur l’établi, une alimentation en air standard d’atelier à 6-8 bars pour les outils pneumatiques, une clé dynamométrique calibrée pour l’assemblage final, et un processus simple de fiche de mesure – une feuille papier ou numérique qui consigne les dimensions mesurées et la sélection de cale pour chaque injecteur. Le changement le plus significatif est procédural plutôt que physique : instaurer l’étape de mesure de niveau 3 comme étape obligatoire avant le banc d’essai, et former les techniciens à suivre la fiche de mesure plutôt qu’à se fier à leur ressenti.
5. Quels paramètres devons-nous fournir pour sélectionner les bons outils de réparation d’injecteurs common rail ?
Fournissez les marques et familles d’injecteurs que vous réparez (Bosch CRIN4, Denso G4, Cummins XPI/HPI, ou autres), les types d’injecteurs (électromagnétique ou piézoélectrique), les étapes de mesure spécifiques requises dans votre processus de reconstruction (jeu de vanne, vérification de l’épaisseur de cale, contrôle de course et de levée), votre volume hebdomadaire actuel et cible, le nombre de techniciens et de postes qui utiliseront les outils, et vos principaux modes de défaillance actuels – qu’il s’agisse de retours, d’échecs au banc, de dommages aux composants lors du démontage ou d’incohérence entre techniciens. Ces informations permettent à Panda Diesel de recommander le kit de base, les kits spécifiques à la marque pertinents, ainsi que les accessoires de sécurité ou de vérification adaptés à votre flux de travail.
 English
 français
 Español
 русский
 português
 العربية